ABS(丙烯腈-丁二烯-苯乙烯共聚物)因其优异的综合性能——高抗冲、易加工、表面光泽好、可电镀喷涂——成为注塑产品最常用的工程塑料之一。而要获得高品质的ABS注塑件,模具加工与开模环节至关重要。本文将系统介绍ABS注塑模具加工的关键要点、流程步骤,以及如何选择专业的塑料产品模具开模厂家。
一、ABS材料特性对模具加工的影响
ABS熔体黏度中等,流动性较好,但吸湿性强,加工前需充分干燥(80~90℃干燥2~4小时)。模具设计时需注意:
- 收缩率:ABS成型收缩率一般为0.4%~0.7%,模具设计需根据产品壁厚与玻纤含量(如有)精确补偿。
- 浇注系统:主流道宜短粗,分流道截面常用圆形或梯形,进浇口可选侧浇口、点浇口或潜伏浇口,避免熔体破裂。
- 冷却系统:ABS比热容较大,需设计均匀高效的冷却水道,以缩短成型周期并减少内应力。
- 排气:ABS易产生困气,需在分型面、顶针、镶件处开设0.02~0.03mm的排气槽。
二、ABS注塑模具加工的核心流程
- 产品分析与模流分析:根据3D产品图检查壁厚均匀性、拔模斜度(建议1°~2°),并进行Moldflow模流分析,预测填充、保压、冷却与变形。
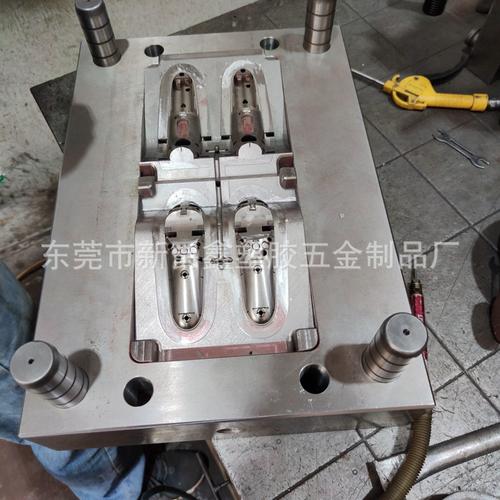
- 模具结构设计:确定分型面、型腔数量(单腔/多腔)、顶出机构、滑块与斜顶结构(应对倒扣)。对于表面要求高的ABS件(如家电外壳),型腔表面需抛光至镜面(SPI A1~A3)。
- 模具钢材选择:常用P20、718、2738、NAK80等。大批量生产或透明ABS件建议使用S136或H13并淬火处理,以保证寿命与抛光性能。
- 加工制造:包括CNC粗加工、精加工、慢走丝线切割、电火花(EDM)清角、深孔钻冷却水道。加工精度需控制在±0.02mm以内。
- 模架与标准件:采用龙记、明利等标准模架,选用高质量热流道系统(针对大批量或精密件)或冷流道。
- 组装与试模:飞模、配模后上注塑机试模,优化注塑工艺(料温220~260℃,模温50~80℃,注射压力80~120MPa),检查外观、尺寸与飞边。
三、塑料产品模具开模厂家选择要点
寻找专业的ABS模具开模厂家时,建议从以下维度评估:
- 行业经验与案例:优先选择在ABS注塑领域有丰富经验的厂家,如家电、汽车内饰、电子外壳等。查看其过往模具案例与客户评价。
- 加工设备能力:具备高速CNC、精密EDM、三坐标测量仪(CMM)的厂家能更好控制模具精度。
- 设计团队:优秀的模具设计工程师能提前规避产品缺陷,提供DFM(可制造性分析)报告。
- 试模与售后:是否提供免费试模、模具保修(通常1年或3万~5万模次)、快速响应修改。
- 价格与交期透明度:一般中小型ABS模具交期15~30天,报价应明细列出材料费、加工费、标准件费等。注意避免过低报价背后的劣质钢材或省工减料。
四、常见问题与质量控制
- 产品缩水:检查保压时间与浇口尺寸,优化冷却。
- 飞边:分型面配合不良或注塑压力过大,需重新配模并核查锁模力。
- 表面银纹/气痕:ABS干燥不足或排气不良所致,应强化干燥和排气槽清理。
- 尺寸不稳定:模温波动大或顶出不平衡,建议增加模温机与均衡顶针布局。
五、
ABS注塑模具加工是一项集材料学、精密加工与注塑工艺于一体的系统工程。选择专业的塑料产品模具厂家,从前期DFM分析、模具设计到精密加工与试模验证,每个环节严格把控,才能以低成本、短交期获得稳定量产的注塑模具。建议找塑胶模具厂时,不妨查验其抛光、飞模能力和售后质量,要求提供模具3D冷却模拟结果,以确保模具设计与长期生产效率的优质回报。优质源头厂家能与客户共同成长,创造双赢价值。